

大型焊接件测点分散 单点量具难以呈现整体变形
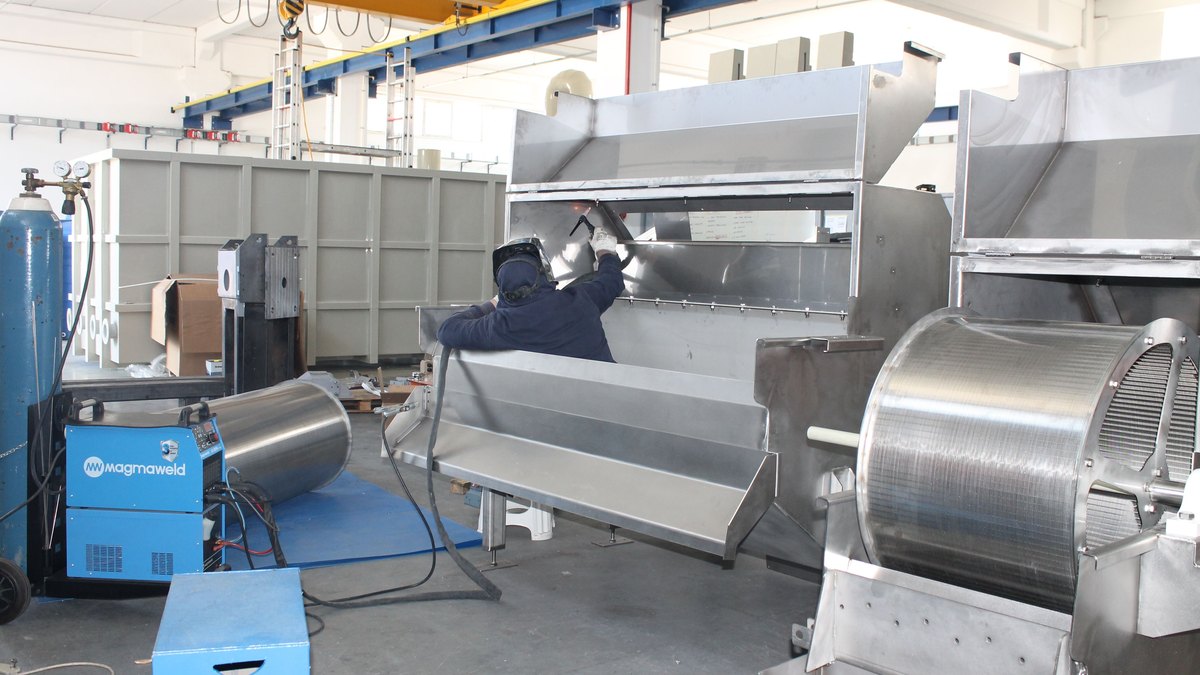
传统量具适合核对孔距、平面高度和局部间隙,但难以连续覆盖构架表面与复杂连接区域。构件经过多道焊接后,变形可能分散在侧梁、横梁和端部接口,单个测点合格并不代表整体轮廓满足要求。固定式测量设备对环境与装夹要求较高,大型构件在焊接工位、时效工位和机加工区域之间反复转运,会增加等待与吊装风险。返修后若仍采用零散测点复核,也不易直观比较修正前后的变化。
手持扫描覆盖构架表面 形成可比对的三维数据
艾讯飞 Phasight X 系列计量级手持三维扫描仪配备百余条高精度激光线,可快速采集焊接构件表面、孔位、安装座和加强筋区域。设备扫描精度最高可达 0.02mm,能够把离散尺寸检查扩展为连续三维数据获取。自动拼接功能有助于保持大范围扫描的连续性。检测人员可围绕构架移动,对关键面和难以使用卡尺接触的区域进行补扫,并在测量软件中将实测模型与设计数模对齐。色谱偏差图可以显示侧梁翘曲、接口偏移和局部凹凸,帮助技术人员迅速定位超差区域。
对于重复生产的构件,Phasight X 可通过工装减少贴点带来的准备工作,也可集成自动化方案执行批量检测。可选无线模块便于在大型工件周边移动,减少线缆对焊接工位和吊装通道的影响。
把检测结果用于调装返修和工艺优化
焊后扫描可用于判断构件是否进入机加工环节,并为装夹找正提供余量依据。完成矫形、补焊或机加工后,再次扫描同一构件即可比较前后偏差,验证返修效果。关键孔位与安装面的测量结果还可随工件编号归档,形成可追溯的质量记录。Phasight X将大型焊接构件的尺寸复核从少量测点扩展为整体形貌检查,使制造团队能够更早发现变形来源,减少后续装配阶段才暴露问题的情况,为轨道车辆构件的焊接工艺调整与批量质量控制提供数据基础。