

毛坯形状不规则 点式量具难以评价材料分布
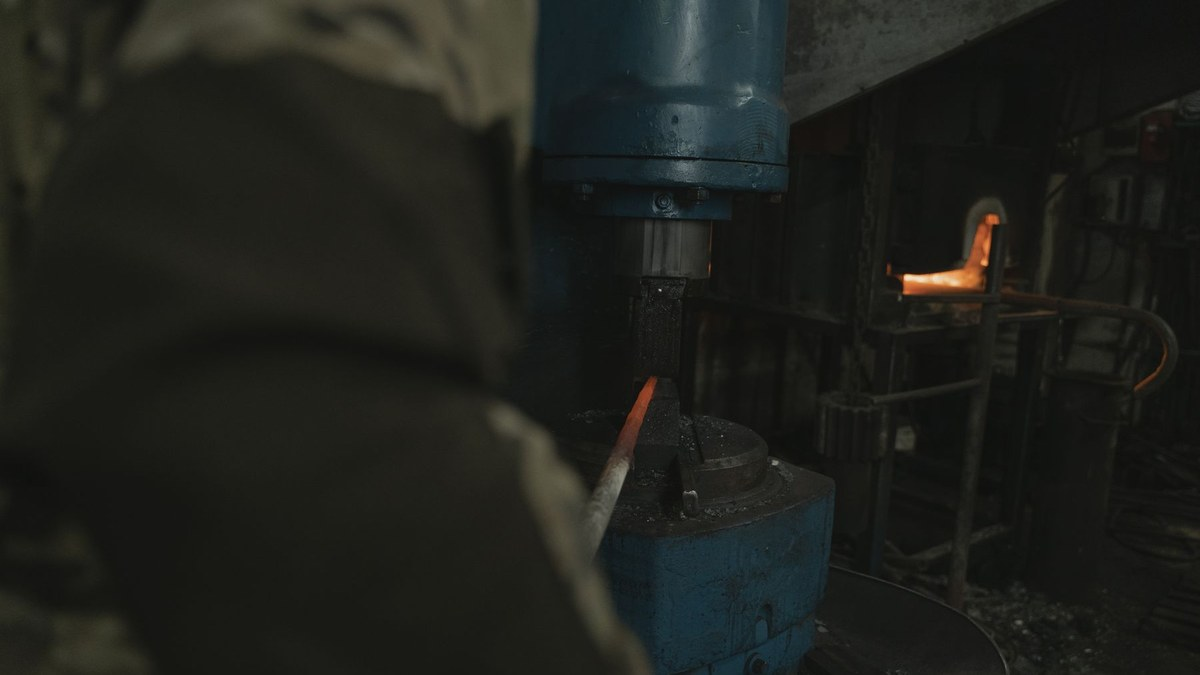
卡尺、样板和少量测点能够检查局部尺寸,却难以覆盖自由曲面、过渡圆角和大面积轮廓。大型锻件搬运至固定测量设备成本高,工件温度、表面氧化皮和现场振动也会增加测量组织难度。加工部门需要知道各区域是否保留足够余量,并将毛坯状态与设计模型、工艺基准对应。零散尺寸无法直观显示偏差分布,也不便于装夹和加工方案共同评审。
高密度激光扫描建立完整毛坯模型
艾讯飞Phasight X系列计量级手持三维扫描仪具备百余条高精度激光线,最优扫描精度可达0.02mm。设备可快速采集锻件外形、端面、台阶和过渡区域,自动拼接形成整体三维模型,再通过测量软件与设计数据进行比对。偏差色谱和截面结果可显示材料偏多、余量不足和局部变形区域,为基准调整、装夹找正和加工路径规划提供数据。针对重复检测,还可通过制作工装减少贴点准备,并按现场条件选配无线连接或集成自动化。
在切削投入前识别不合格毛坯
在锻造与重型装备制造行业,Phasight X可用于锻后复核、热处理变形检查、机加工前余量分析和加工后尺寸验收。质量、工艺和机加团队可围绕同一三维数据确定是否补焊、调整基准、修改加工方案或终止后续投入。把全表面测量前移到粗加工之前,有助于减少不合格毛坯继续占用机床,并为锻造工艺改进保留可比较的数据记录。